A cura di: Arkmex · Contenuto aggiornato:
Guida generale alla pianificazione; fanno fede il rilievo della macchina e l'ambito tecnico concordato. I riferimenti ufficiali sono riportati in fondo.
Punti chiave di ingegneria
- Mappare ogni segnale di movimento, processo e sicurezza prima dello scollegamento.
- Un retrofit efficace parte dallo stato misurato della macchina e da interfacce documentate, non da una lista di controller.
- Mantenere un percorso di ripristino provato fino a completare sicurezza, movimento, processo e accettazione produttiva.
Lista di compatibilità
- Metodo ingegneristico passo-passo per sostituire un controllo datato mantenendo solo meccanica, azionamenti, sicurezza e ausiliari verificati.
- Registrare modello, matricola, anno, area di lavoro e automazione.
- Identificare controllo, PC industriale, servo, encoder, fieldbus, I/O remoto e controllo altezza.
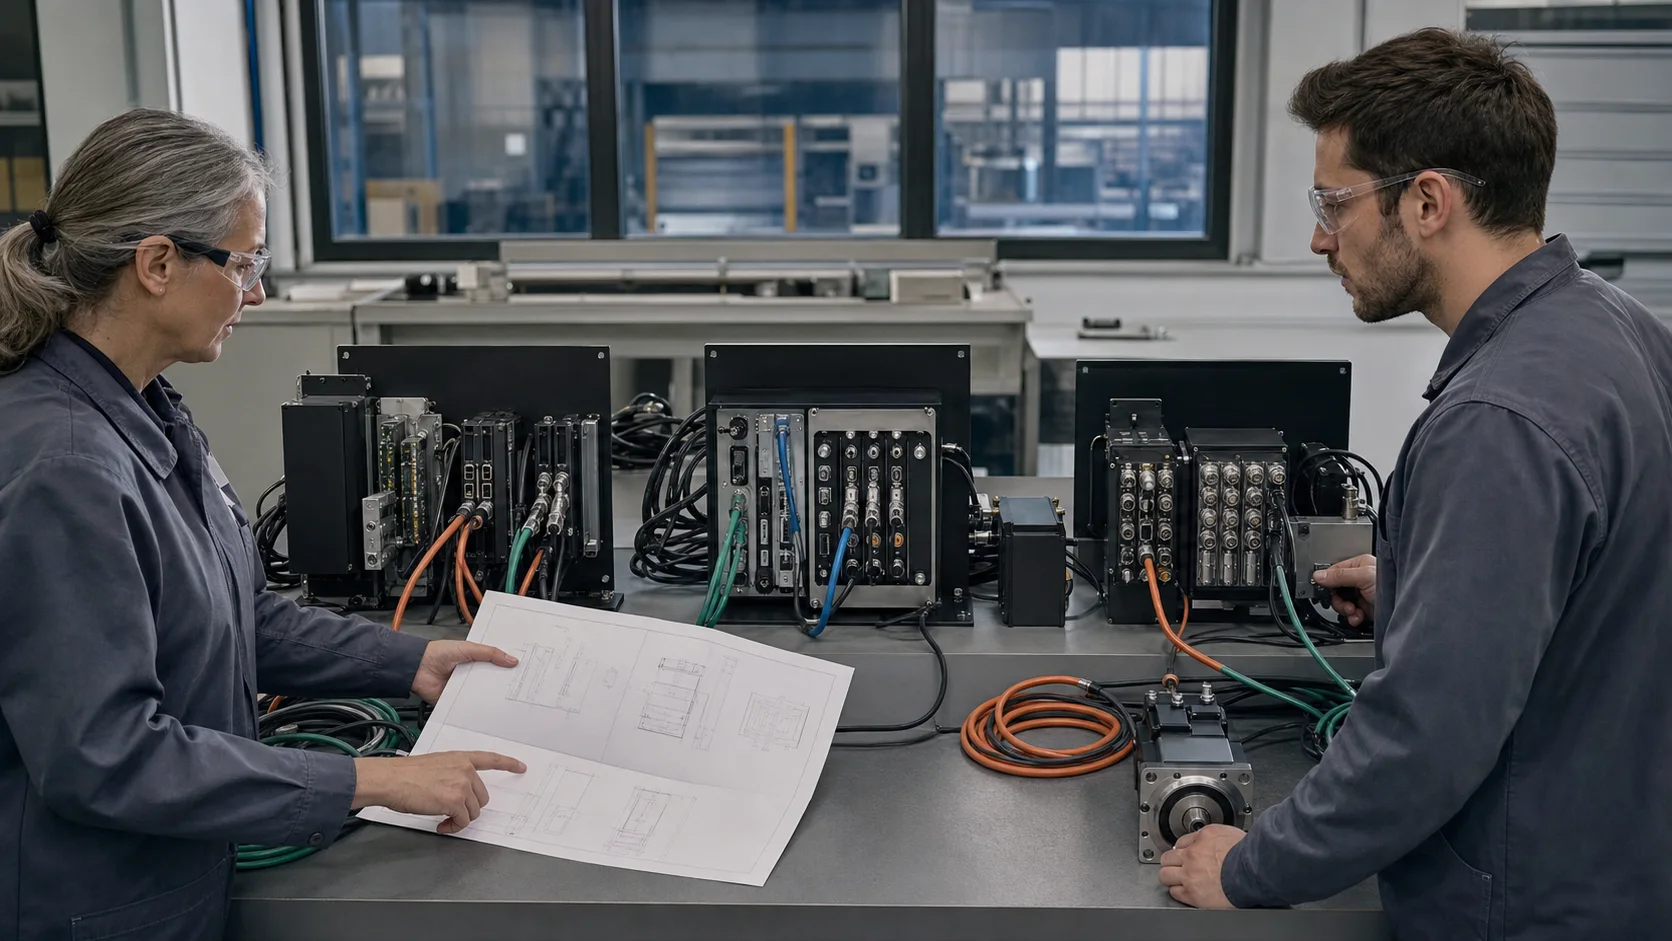
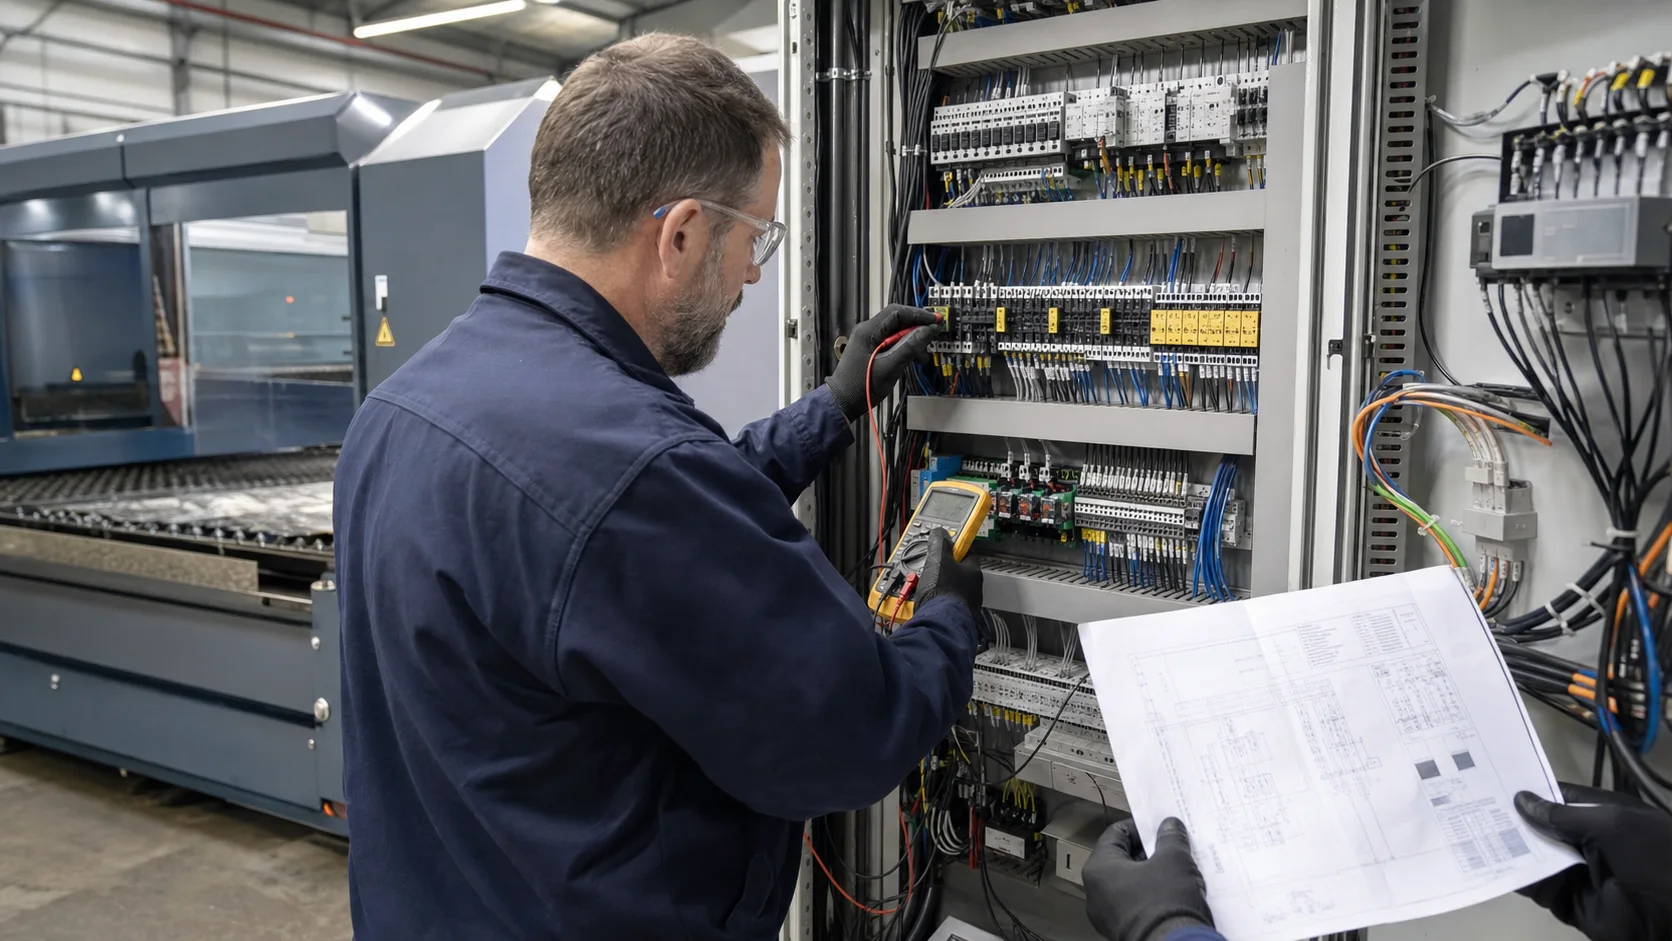
- Raccogliere schemi elettrici, pneumatici, gas, raffreddamento, aspirazione e sicurezza; segnare le modifiche.
- Misurare precisione, gioco, squadra portale, banco e prestazioni assi prima di più velocità o potenza.
- Definire materiali, spessori, gas, produzione, limiti qualità e potenza obiettivo.
Hardware e ambito d'integrazione
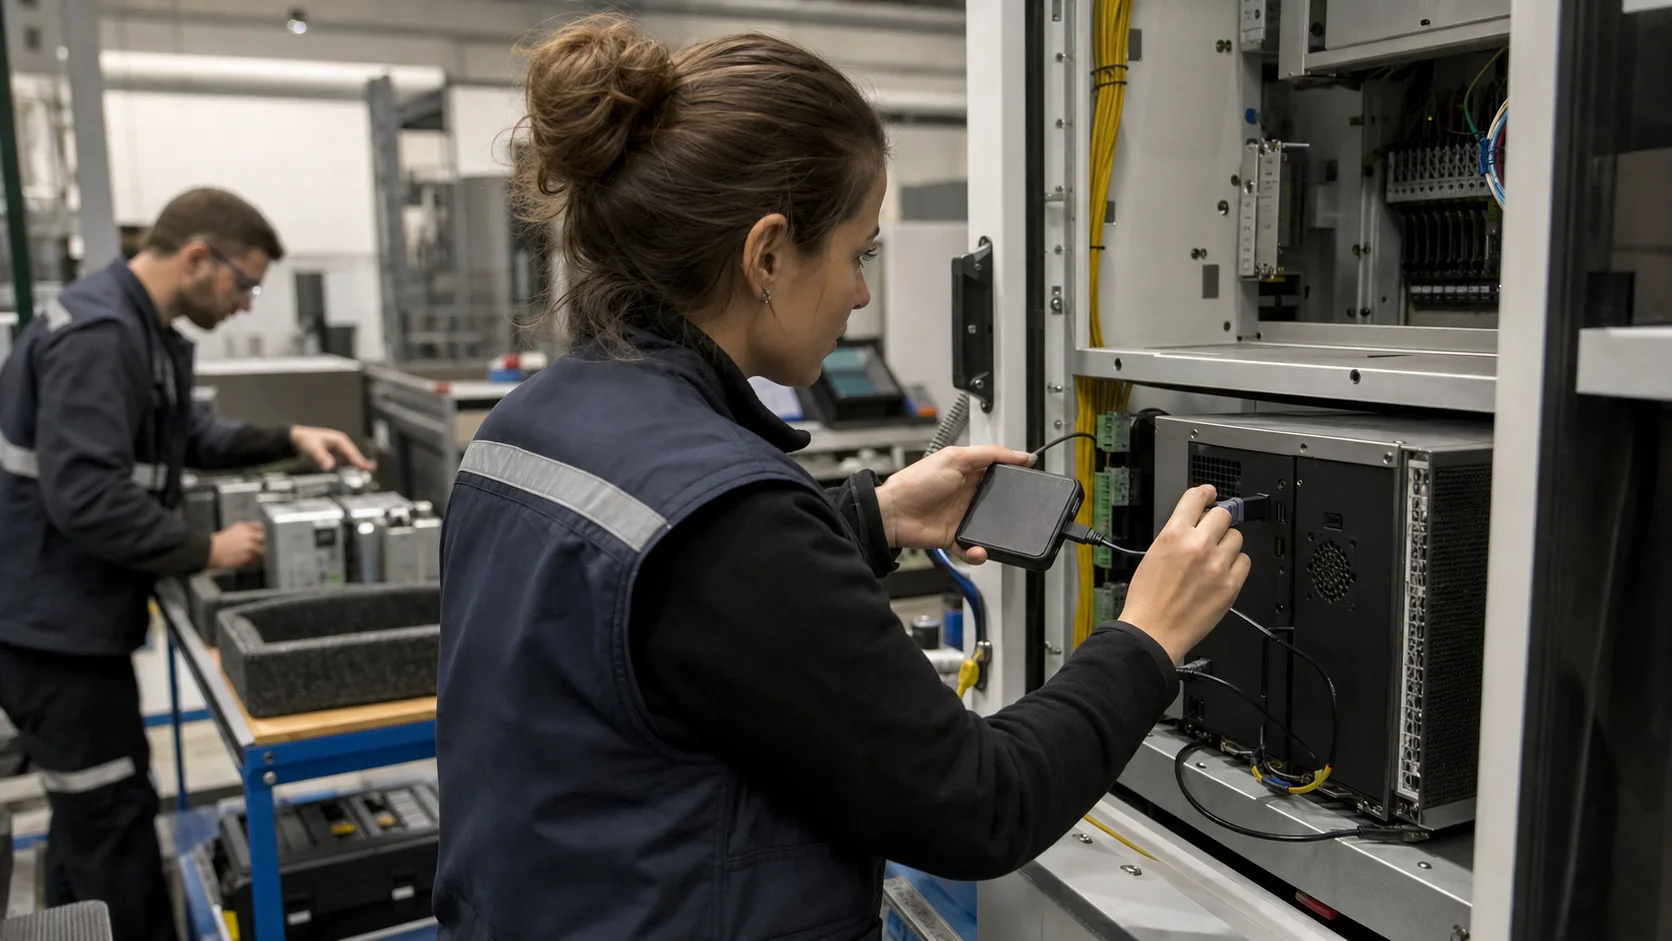
- Controllo, PC, servo, altezza e I/O laser vanno progettati insieme.
- PC industriale o console, controllo e software con licenza come insieme supportato.
- Interfacce servo/encoder, accoppiatori bus, I/O remoto, relè di sicurezza e isolamento.
- Controllo altezza capacitivo, segnali testa, modulazione laser, valvole, chiller e aspirazione.
- Morsetti, schermatura, terra, I/O di riserva e accesso assistenza documentati.
Flusso di implementazione
- 01
Definire la decisione: Registrare modello, matricola, anno, area di lavoro e automazione.
- 02
Rilevare lo stato di riferimento della macchina: Metodo ingegneristico passo-passo per sostituire un controllo datato mantenendo solo meccanica, azionamenti, sicurezza e ausiliari verificati.
- 03
Bloccare l’architettura d’integrazione: Controllo, PC, servo, altezza e I/O laser vanno progettati insieme.
- 04
Preparare il fermo: Emettere architettura, matrice I/O, distinta, rischi, ripristino e piano fermo.
- 05
Collaudare per fasi controllate: La logica PLC OEM non documentata è una fonte primaria di ritardi. Avviare assi lentamente, tarare errore e altezza, validare gas e laser, creare tabelle gradualmente.
- 06
Dimostrare l’accettazione produttiva: Accettare solo dopo aver registrato arresto sicuro, precisione assi e taglio reale.
Note ingegneristiche dettagliate
Confine della decisione
Delimitare nuovo controllo e funzioni conservate. Assegnare responsabile e verifica a ogni interfaccia per evitare dipendenze non documentate dal vecchio controllo.
Asset riutilizzabili e limiti d’integrazione
Valutare separatamente telaio, portale, guide, azionamenti, aspirazione, gas e automazione. Un componente che si accende non è necessariamente adatto a una maggiore accelerazione, a un diverso anello di controllo o a una potenza laser superiore.
Evidenze delle interfacce
Identificare controllo, PC industriale, servo, encoder, fieldbus, I/O remoto e controllo altezza. PC industriale o console, controllo e software con licenza come insieme supportato.
Caso di sicurezza
Tracciare emergenze, porte, barriere, consenso laser, pressione, flusso, aspirazione e freni. Definire la risposta sicura e registrare il test.
Collaudo controllato
Verificare distribuzione e terra, poi I/O, bus, direzione, limiti, home, movimento lento, taratura, altezza, gas, consenso laser e taglio.
Prova di produzione
Usare materiali e spessori abituali. Registrare ugello, fuoco, gas, potenza, velocità, piercing e controllo, ripetendo su più lamiere.
Consegna e supporto
Formare operatori e manutenzione su backup, allarmi, diagnostica e sostituzione sicura. Conservare schemi e immagine finale in due posizioni.
Rischi e limiti
- La logica PLC OEM non documentata è una fonte primaria di ritardi.
- Un nuovo controllo non corregge guide usurate, gioco, telaio deformato o banco instabile.
- Interblocchi bypassati o incompleti creano rischi inaccettabili.
- Licenze, firmware, servo o logica OEM non verificati possono allungare il fermo.
Criteri di accettazione
- Accettare solo dopo aver registrato arresto sicuro, precisione assi e taglio reale.
- Emergenze, porte, barriere, pressione, raffreddamento e aspirazione arrestano il pericolo come previsto.
- Corsa, home, limiti, errore, ripetibilità e contorno rispettano la base.
- I provini coprono materiali e spessori reali, fori, angoli, taglio comune e piercing.
- Backup, schemi, parametri, licenze, ricambi, formazione e consegna manutenzione sono completi.
Come eseguire il retrofit del controllo laser
Si possono mantenere i servo?
A volte, se comando, encoder, bus, sicurezza e taratura sono compatibili e supportabili.
Quali segnali I/O ed encoder rilevare prima del retrofit del controllo?
Documentare comando, tensione, formato e risoluzione encoder, limiti, origine, retroazione altezza e consenso laser rispetto agli schemi reali.
Si possono mantenere assi e azionamenti con un nuovo controllo?
Il riutilizzo richiede meccanica verificata, interfacce supportate, accesso alla taratura e comportamento sicuro ai guasti. Registrare i limiti degli azionamenti.
Quanti giorni di fermo prevedere per ricablaggio e collaudo a secco?
Non esiste un numero fisso di giorni. Stimare da cablaggio verificato, quadro, personale e prove di accettazione, con margine per guasti nascosti.
Si può scegliere l'hardware solo dalle foto?
No. Servono anche schemi, dati controllo/servo, misure I/O, logica di sicurezza e verifica meccanica.
Come si controlla il fermo?
Ingegneria, preparazione quadro, software e collaudo sono completati prima dello stop, con un margine per cablaggi non documentati o guasti dei componenti esistenti.
Guide tecniche correlate
Riferimenti tecnici ufficiali
I nomi indicano famiglie di prodotto, non compatibilità garantita. Software, controller e licenza vengono scelti dopo il rilievo macchina.