Rédigé par: Arkmex · Contenu mis à jour:
Guide général de préparation ; l'étude de la machine et le périmètre technique convenu prévalent. Les références officielles figurent en fin d'article.
Points clés d'ingénierie
- Cartographier chaque signal de mouvement, procédé et sécurité avant déconnexion.
- Un rétrofit réussi commence par l'état mesuré de la machine et des interfaces documentées, pas par une liste d'achat.
- Conservez un retour arrière testé jusqu'à validation de la sécurité, du mouvement, du procédé et de la production.
Liste de compatibilité
- Méthode d'ingénierie pas à pas pour remplacer une commande ancienne en conservant uniquement mécanique, entraînements, sécurité et auxiliaires vérifiés.
- Relever modèle, série, année, zone de travail et automatisation.
- Identifier commande, PC industriel, servos, codeurs, bus, E/S distantes et contrôle de hauteur.
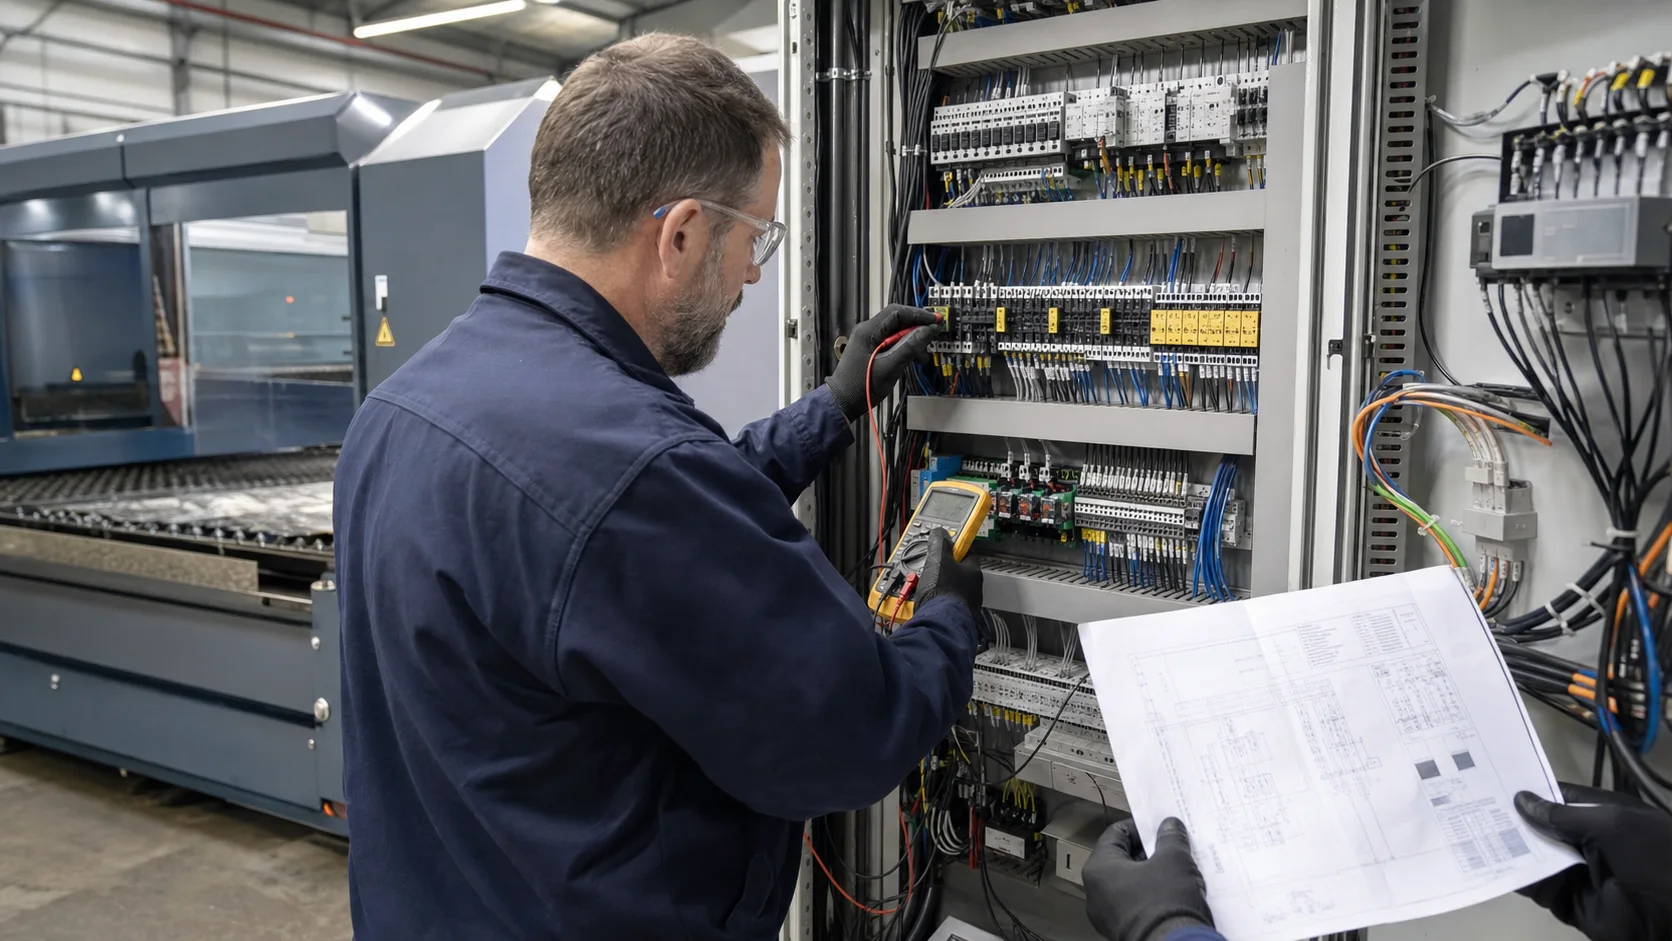
- Rassembler schémas électriques, pneumatiques, gaz, refroidissement, aspiration et sécurité; marquer les modifications.
- Mesurer précision, jeu, équerrage portique, table et performances d'axes avant plus de vitesse ou puissance.
- Définir matériaux, épaisseurs, gaz, cadence, limites qualité et puissance visée.
Matériel et périmètre d'intégration
- Commande, PC, servos, hauteur et E/S laser doivent former une architecture.
- PC industriel ou pupitre, commande et logiciel sous licence en ensemble pris en charge.
- Interfaces servo/codeur, coupleurs bus, E/S distantes, relais de sécurité et isolation.
- Hauteur capacitive, signaux tête, modulation laser, vannes gaz, refroidisseur et aspiration.
- Bornes, blindage, terre, E/S de réserve et accès de maintenance documentés.
Déroulement de mise en œuvre
- 01
Définir la décision: Relever modèle, série, année, zone de travail et automatisation.
- 02
Relever la référence machine: Méthode d'ingénierie pas à pas pour remplacer une commande ancienne en conservant uniquement mécanique, entraînements, sécurité et auxiliaires vérifiés.
- 03
Figer l’architecture d’intégration: Commande, PC, servos, hauteur et E/S laser doivent former une architecture.
- 04
Préparer l’arrêt: Émettre architecture, matrice E/S, nomenclature, risques, retour arrière et planning d'arrêt.
- 05
Mettre en service par étapes contrôlées: La logique PLC OEM non documentée cause souvent des retards. Démarrer les axes lentement, régler erreur et hauteur, valider gaz et laser puis construire les tables.
- 06
Prouver la réception en production: Accepter après enregistrement de l'arrêt sûr, de la précision et de coupes représentatives.
Notes d'ingénierie détaillées
Périmètre de décision
Délimiter la nouvelle commande et les fonctions conservées. Affecter responsable et preuve de validation à chaque interface pour éviter les dépendances cachées à l'ancienne commande.
Éléments réutilisables et limites d’intégration
Évaluer séparément bâti, portique, guidages, entraînements, aspiration, gaz et automatisation. Un composant qui fonctionne n'est pas nécessairement adapté à une accélération supérieure, à une autre boucle de régulation ou à une puissance laser accrue.
Preuves d’interface
Identifier commande, PC industriel, servos, codeurs, bus, E/S distantes et contrôle de hauteur. PC industriel ou pupitre, commande et logiciel sous licence en ensemble pris en charge.
Dossier de sécurité
Tracer arrêts, portes, barrières, validation laser, pression, débit, aspiration et freins. Définir la réponse sûre et enregistrer le test final.
Mise en service contrôlée
Vérifier distribution et terre, puis E/S, bus, sens, limites, origine, mouvement lent, réglage, hauteur, gaz, validation laser et coupe.
Preuve de production
Utiliser matériaux et épaisseurs habituels. Enregistrer buse, foyer, gaz, puissance, vitesse, perçage et contrôle, puis répéter sur plusieurs tôles.
Transfert et support
Former opérateurs et maintenance aux sauvegardes, alarmes, diagnostic et remplacement sûr. Conserver plans et image finale dans deux emplacements.
Risques et limites
- La logique PLC OEM non documentée cause souvent des retards.
- Une nouvelle commande ne corrige ni guides usés, jeu, bâti déformé ni table instable.
- Des interverrouillages contournés ou mal mappés créent un risque inacceptable.
- Licences, firmware, servos ou logique OEM non vérifiés peuvent prolonger l'arrêt.
Critères de réception
- Accepter après enregistrement de l'arrêt sûr, de la précision et de coupes représentatives.
- Arrêts, portes, barrières, pression, refroidissement et aspiration arrêtent mouvement ou émission comme prévu.
- Course, origine, limites, erreur, répétabilité et contour respectent la référence.
- Les éprouvettes couvrent matériaux et épaisseurs réels, trous, angles, lignes communes et perçage.
- Sauvegardes, plans, paramètres, licences, pièces, formation et transfert maintenance sont complets.
Comment rétrofiter la commande d'une machine laser
Peut-on garder les servos ?
Parfois, si commande, codeur, bus, sécurité et réglage sont compatibles et maintenables.
Quels signaux E/S et codeurs relever avant le rétrofit de commande ?
Documenter type de commande, tension, format et résolution codeur, limites, origine, retour de hauteur et autorisation laser d'après les schémas réels.
Peut-on conserver axes et variateurs avec une nouvelle commande ?
La conservation exige état mécanique vérifié, interfaces compatibles, accès au réglage et comportement sûr en défaut. Documenter les limites de chaque variateur.
Combien de jours d'arrêt prévoir pour recâblage et essais à sec ?
Il n'existe pas de durée standard. Estimer selon câblage vérifié, préparation d'armoire, personnel et essais, avec une réserve pour les défauts cachés.
Peut-on choisir le matériel avec des photos seulement ?
Non. Il faut aussi plans, données commande/servos, mesures E/S, logique de sécurité et contrôle mécanique.
Comment maîtriser la durée d'arrêt ?
Ingénierie, préparation d'armoire, logiciel et réception sont préparés avant l'arrêt, avec une marge pour le câblage non documenté ou la défaillance de composants existants.
Guides techniques associés
Références techniques officielles
Les noms désignent des familles, pas une compatibilité garantie. Le logiciel, le contrôleur et la licence sont choisis après audit machine.