Erstellt von: Arkmex · Inhalt aktualisiert:
Allgemeine Planungshilfe; maßgeblich sind die Maschinenaufnahme und der vereinbarte technische Umfang. Offizielle Quellen stehen am Ende.
Technische Kernaussagen
- Zuerst Material, Dicke, Einschaltdauer, Gas, Qualität und realen Durchsatz definieren.
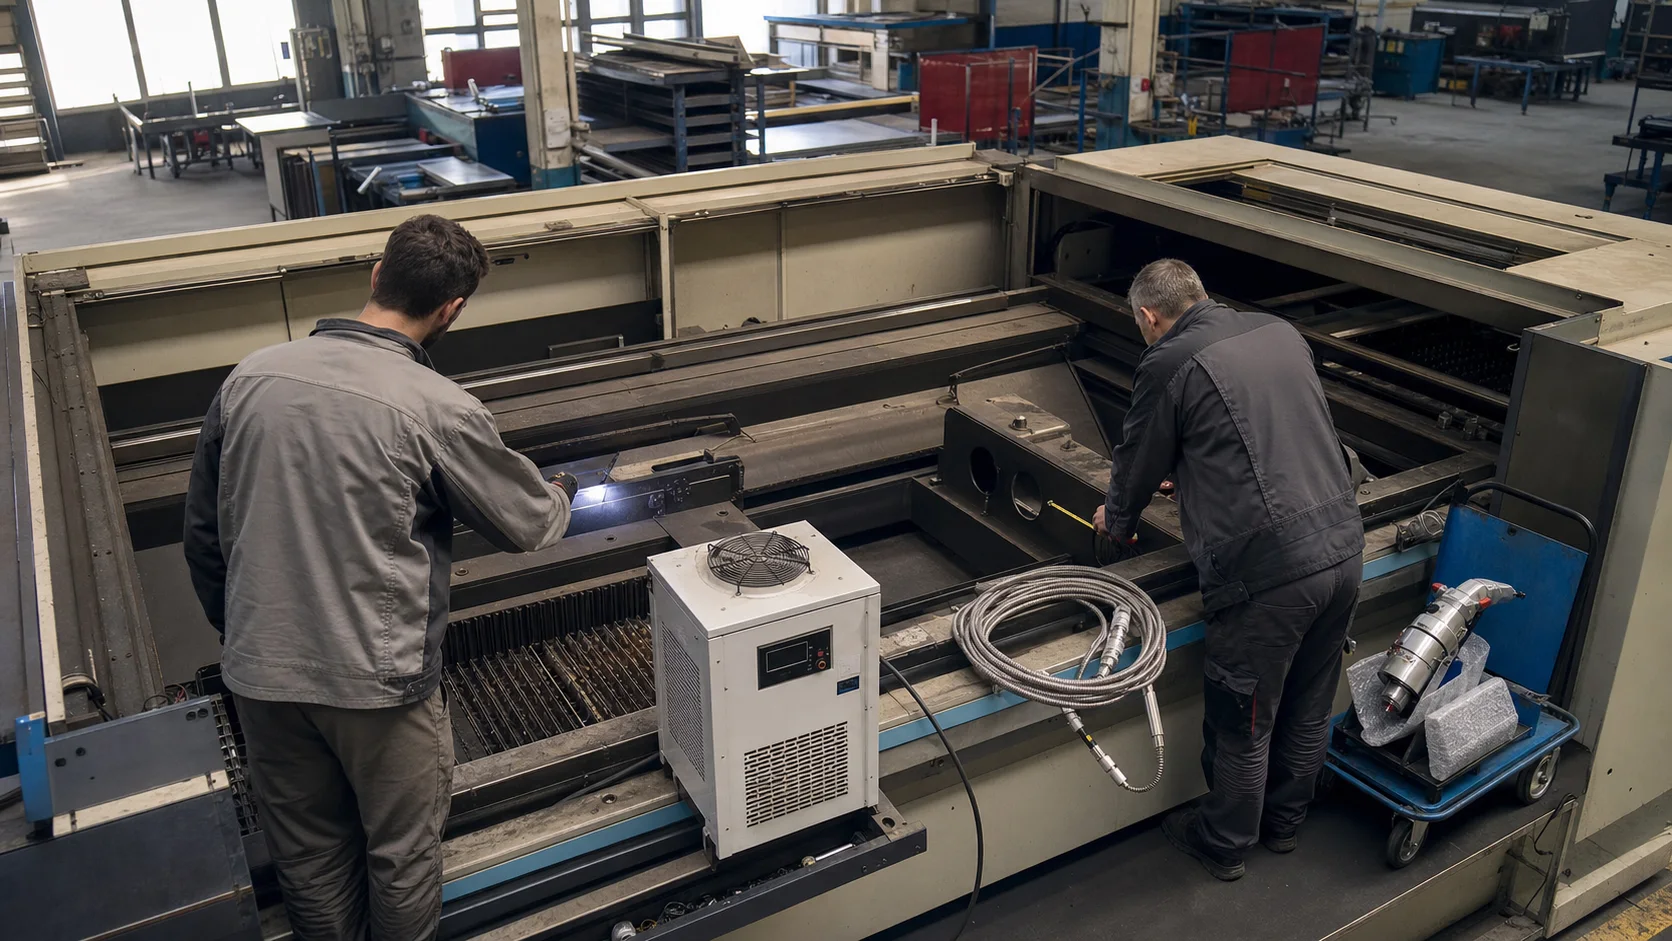
- Eine höhere Faserlaserleistung setzt eine Prüfung von Rahmen, Bewegungssteuerung, Quelle, Schneidkopf, Kühlung und Absaugung voraus.
- Leistungssteigerungen sollten mit elektrischer Versorgung, Gasversorgung, Schutzfunktionen und validierten Schneidparametern abgestimmt werden.
Kompatibilitäts-Checkliste
- Faserleistung erst nach Prüfung von Rahmen, Bewegungssteuerung, Quelle, Kopf, Kühlung, Elektrik, Gas, Absaugung, Einhausung, Steuerung und Abnahme erhöhen.
- Maschinenmodell, Seriennummer, Baujahr, Arbeitsbereich und Automatisierung erfassen.
- Steuerung, Industrie-PC, Servoregler, Geber, Feldbus, Remote-E/A und Höhenregelung identifizieren.
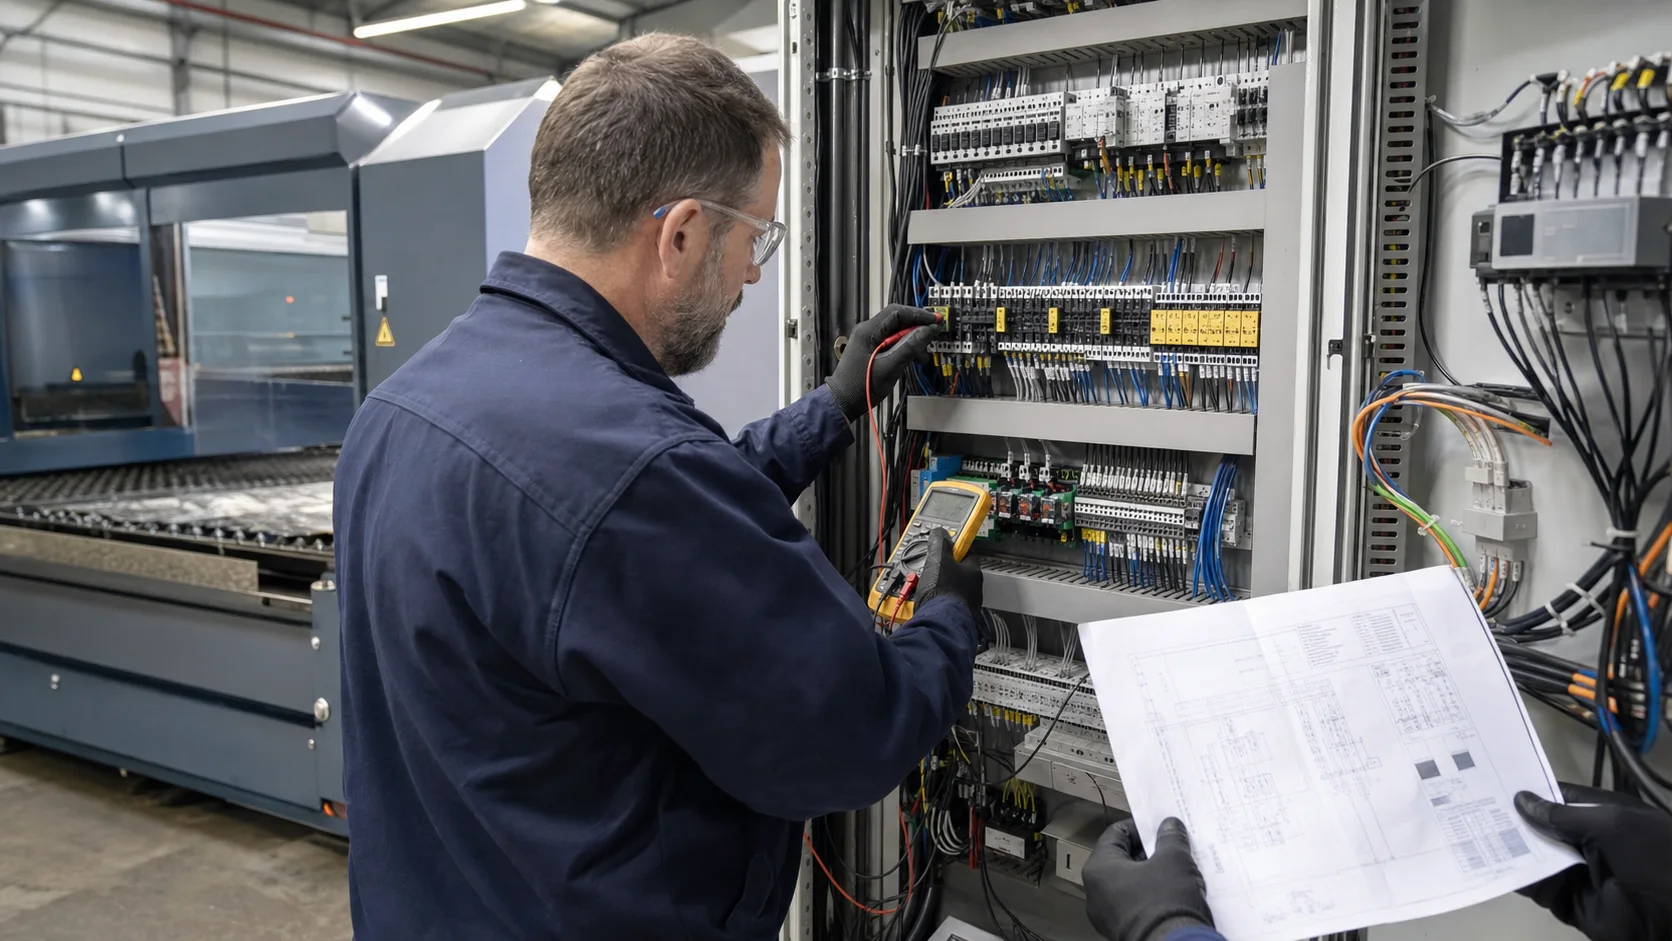
- Elektro-, Pneumatik-, Gas-, Kühl-, Absaug- und Sicherheitspläne sammeln; undokumentierte Änderungen markieren.
- Genauigkeit, Umkehrspiel, Portal-Rechtwinkligkeit, Schneidtisch und Achsleistung vor mehr Geschwindigkeit oder Leistung messen.
- Materialien, Dicken, Gase, Tagesleistung, Qualitätsgrenzen und Zielleistung definieren.
Hardware und Integrationsumfang
- Höhere Leistung verändert meist Quelle, Faser, Kopf, Kühler, Elektrik, Gas, Absaugung und Prozessfunktionen gemeinsam.
- Industrie-PC oder Bedienpult, Steuerung und lizenzierte Software als unterstützter Satz.
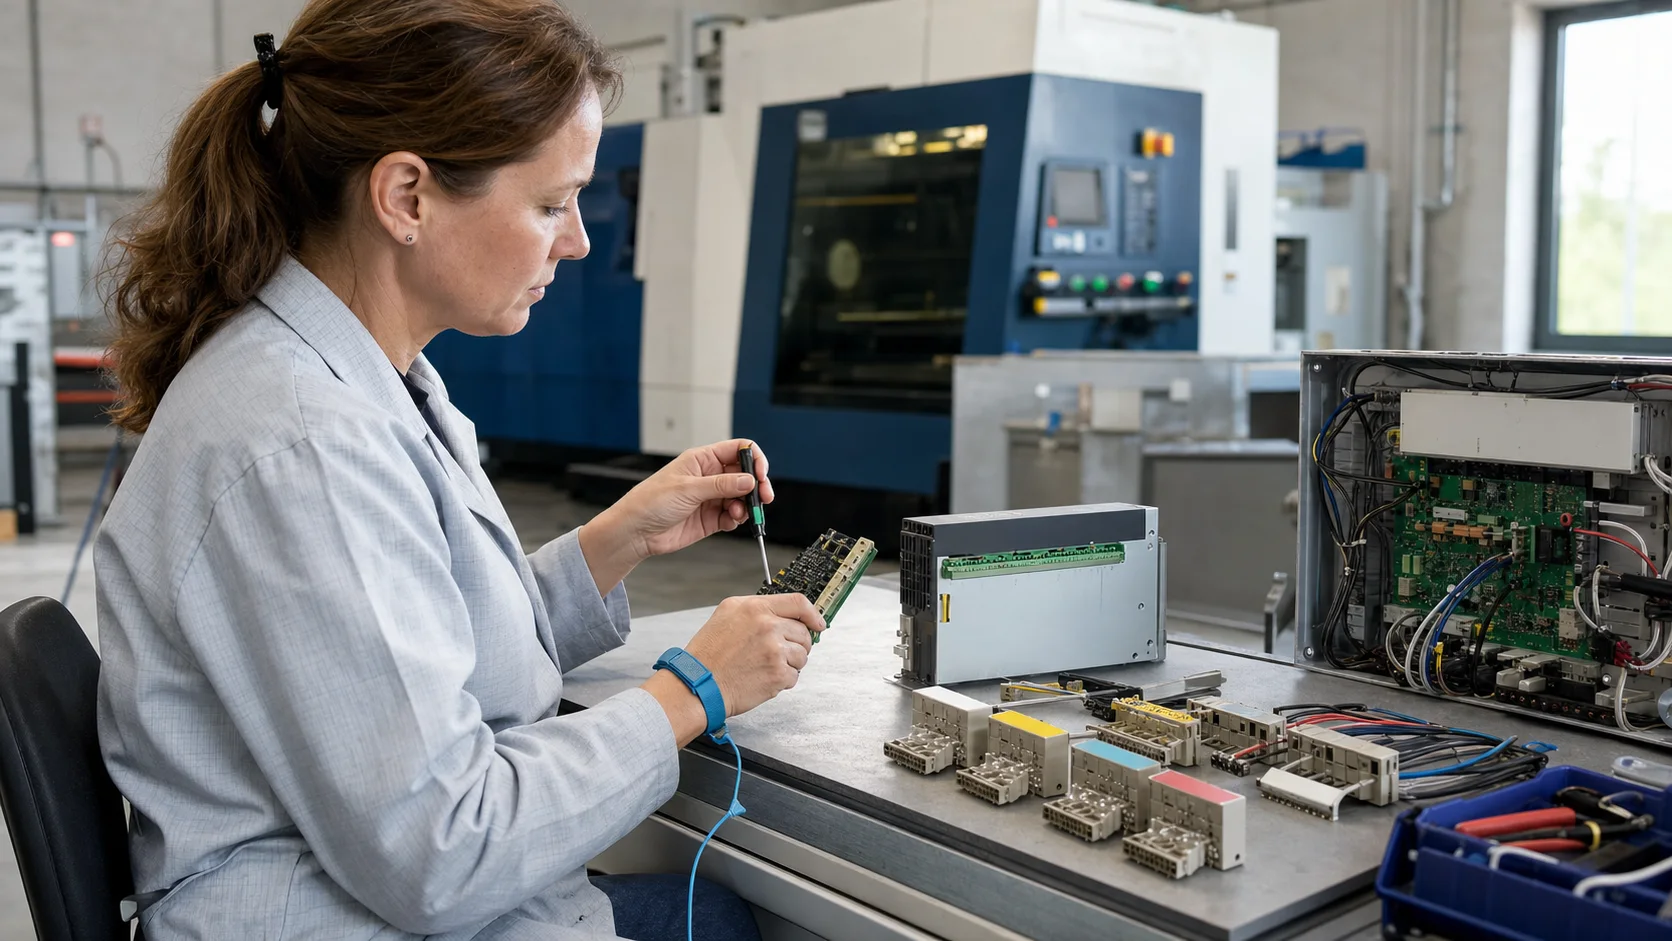
- Servo-/Geberschnittstellen, Feldbuskoppler, Remote-E/A, Sicherheitsrelais und Isolation.
- Kapazitive Höhenregelung, Kopfsignale, Lasermodulation, Gasventile, Kühler- und Absaugverriegelung.
- Dokumentierte Klemmen, Schirmung, Erdung, Reserve-E/A und Servicezugang.
Umsetzungsablauf
- 01
Entscheidungsziel festlegen: Maschinenmodell, Seriennummer, Baujahr, Arbeitsbereich und Automatisierung erfassen.
- 02
Maschinen-Baseline erfassen: Faserleistung erst nach Prüfung von Rahmen, Bewegungssteuerung, Quelle, Kopf, Kühlung, Elektrik, Gas, Absaugung, Einhausung, Steuerung und Abnahme erhöhen.
- 03
Integrationsarchitektur festschreiben: Höhere Leistung verändert meist Quelle, Faser, Kopf, Kühler, Elektrik, Gas, Absaugung und Prozessfunktionen gemeinsam.
- 04
Stillstand vorbereiten: Architektur, E/A-Matrix, Stückliste, Risikoregister, Rückfallplan und Stillstandsplan erstellen.
- 05
Kontrolliert in Betrieb nehmen: Größere Quelle ohne passende Kühlung, Kopf, Absaugung und Einhausung erhöht Schaden und Brand-/Rauchrisiko. Achsen langsam in Betrieb nehmen, Schleppfehler und Höhe abstimmen, Gas und Laser validieren, Prozessdaten stufenweise aufbauen.
- 06
Produktionsabnahme nachweisen: Thermische Dauerprüfung und wiederholte Produktionsschnitte statt nur kurzer Demo; Kühlung, Optik, Gas und Absaugung überwachen.
Detaillierte technische Hinweise
Entscheidungsgrenze
Belastbarkeit aller thermisch und elektrisch betroffenen Komponenten erfassen. Dauerproduktion von Demonstrationsschnitt trennen und Versorgungs- oder Mechanikgrenzen vor Quellenwahl klären.
Wiederverwendbare Komponenten und Integrationsgrenzen
Rahmen, Portal, Führungen, Antriebe, Absaugung, Gas und Automation getrennt bewerten. Funktion allein beweist keine Eignung für höhere Beschleunigung, einen anderen Regelkreis oder höhere Laserleistung.
Schnittstellennachweis
Steuerung, Industrie-PC, Servoregler, Geber, Feldbus, Remote-E/A und Höhenregelung identifizieren. Industrie-PC oder Bedienpult, Steuerung und lizenzierte Software als unterstützter Satz.
Sicherheitsnachweis
Not-Halt, Türen, Lichtgitter, Laserfreigabe, Druck, Durchfluss, Absaugung und Bremsen verfolgen. Sichere Reaktion definieren und nach Änderung prüfen.
Kontrollierte Inbetriebnahme
Verteilung und PE, dann E/A, Bus, Achsrichtung, Grenzen, Referenz, Langsamfahrt, Reglereinstellung, Höhe, Gas, Laserfreigabe und Schnitt prüfen.
Produktionsnachweis
Normale Materialien und Dicken verwenden. Düse, Fokus, Gas, Leistung, Geschwindigkeit, Einstechen und Prüfergebnis dokumentieren und auf mehreren Tafeln wiederholen.
Übergabe und Support
Bediener und Wartung zu Backups, Alarmen, E/A-Diagnose und sicherem Tausch schulen. Endpläne und Softwareabbild doppelt kontrolliert speichern.
Risiken und Grenzen
- Größere Quelle ohne passende Kühlung, Kopf, Absaugung und Einhausung erhöht Schaden und Brand-/Rauchrisiko.
- Eine neue Steuerung korrigiert keine verschlissenen Führungen, Spiel, Rahmenverzug oder instabilen Tisch.
- Überbrückte oder unvollständig abgebildete Verriegelungen sind unzulässig.
- Ungeprüfte Lizenzen, Firmware, Servokompatibilität oder OEM-Logik verlängern den Stillstand.
Abnahmekriterien
- Thermische Dauerprüfung und wiederholte Produktionsschnitte statt nur kurzer Demo; Kühlung, Optik, Gas und Absaugung überwachen.
- Not-Halt, Türen, Lichtgitter, Druck, Kühlung und Absaugung stoppen Gefahr wie vorgesehen.
- Verfahrweg, Referenz, Grenzen, Schleppfehler, Wiederholbarkeit und Kontur erfüllen die Basis.
- Proben decken reale Materialien und Dicken, Löcher, Ecken, Common-Line und Einstechen ab.
- Backups, Pläne, Parameter, Lizenzen, Ersatzteile, Schulung und Wartungsübergabe sind vollständig.
Faserlaser-Schneidleistung sicher erhöhen
Kann eine 3-kW-Maschine einfach 12 kW erhalten?
Nicht als einfacher Tausch; Kopf, Faser, Kühlung, Elektrik, Gas, Absaugung, Einhausung, Rahmen und Steuerung sind zu prüfen.
Können gewählte Quelle, Faser und Schneidkopf höhere Leistung sicher tragen?
Passende Daten für Quelle, Faser, Anschluss, Kopf und Schutzoptik einschließlich Kühlung und Überwachung einholen. Mechanische Passform beweist keine Eignung.
Wie ändern sich Kühlerleistung und elektrische Last bei einem Leistungsupgrade?
Gesamten Kühlbedarf von Quelle und Kopf sowie Strombedarf aus Herstellerdaten und Standortbedingungen bestimmen. Leitungen, Schutz und Versorgung durch Fachpersonal prüfen.
Bestehen Gasversorgung und Absaugung einen thermischen Produktionsabnahmetest?
Bei längeren repräsentativen Schnitten Temperatur, Kühlung, Gas, Absaugung, Kanten und Alarme überwachen. Ein kurzer Schnitt belegt keine thermische Produktionsstabilität.
Kann Hardware nur anhand von Fotos gewählt werden?
Nein. Pläne, Steuerungs-/Antriebsdaten, E/A-Messungen, Sicherheitslogik und Mechanikprüfung sind ebenfalls erforderlich.
Wie wird der Stillstand begrenzt?
Engineering, Schaltschrankvorbereitung, Software und Abnahme werden vor dem Stopp vorbereitet; eine Zeitreserve für undokumentierte Verdrahtung oder Ausfälle vorhandener Altkomponenten bleibt.
Verwandte technische Leitfäden
Offizielle technische Referenzen
Plattformnamen bezeichnen Produktfamilien, keine garantierte Kompatibilität. Software, Steuerung und Lizenz werden nach Maschinenaufnahme festgelegt.