Preparado por: Arkmex · Contenido actualizado:
Guía general de planificación; prevalecen la inspección de la máquina y el alcance técnico acordado. Las referencias oficiales se indican al final.
Conclusiones de ingeniería
- Identifique qué funciones Fagor son críticas y cómo las implementa la lógica OEM.
- Una modernización eficaz empieza con el estado medido de la máquina y sus interfaces documentadas, no con una lista de controles.
- Mantenga una ruta de retorno probada hasta completar seguridad, movimiento, proceso y aceptación productiva.
Lista de compatibilidad
- Migre un CNC láser Fagor documentando ejes, servos, encoders, EtherCAT/E/S, GAP, PWM, gas y operación antes de sustituir el control.
- Registre modelo, número de serie, año, área de trabajo y automatización.
- Identifique control, PC industrial, servos, encoders, bus de campo, E/S remotas y control de altura.
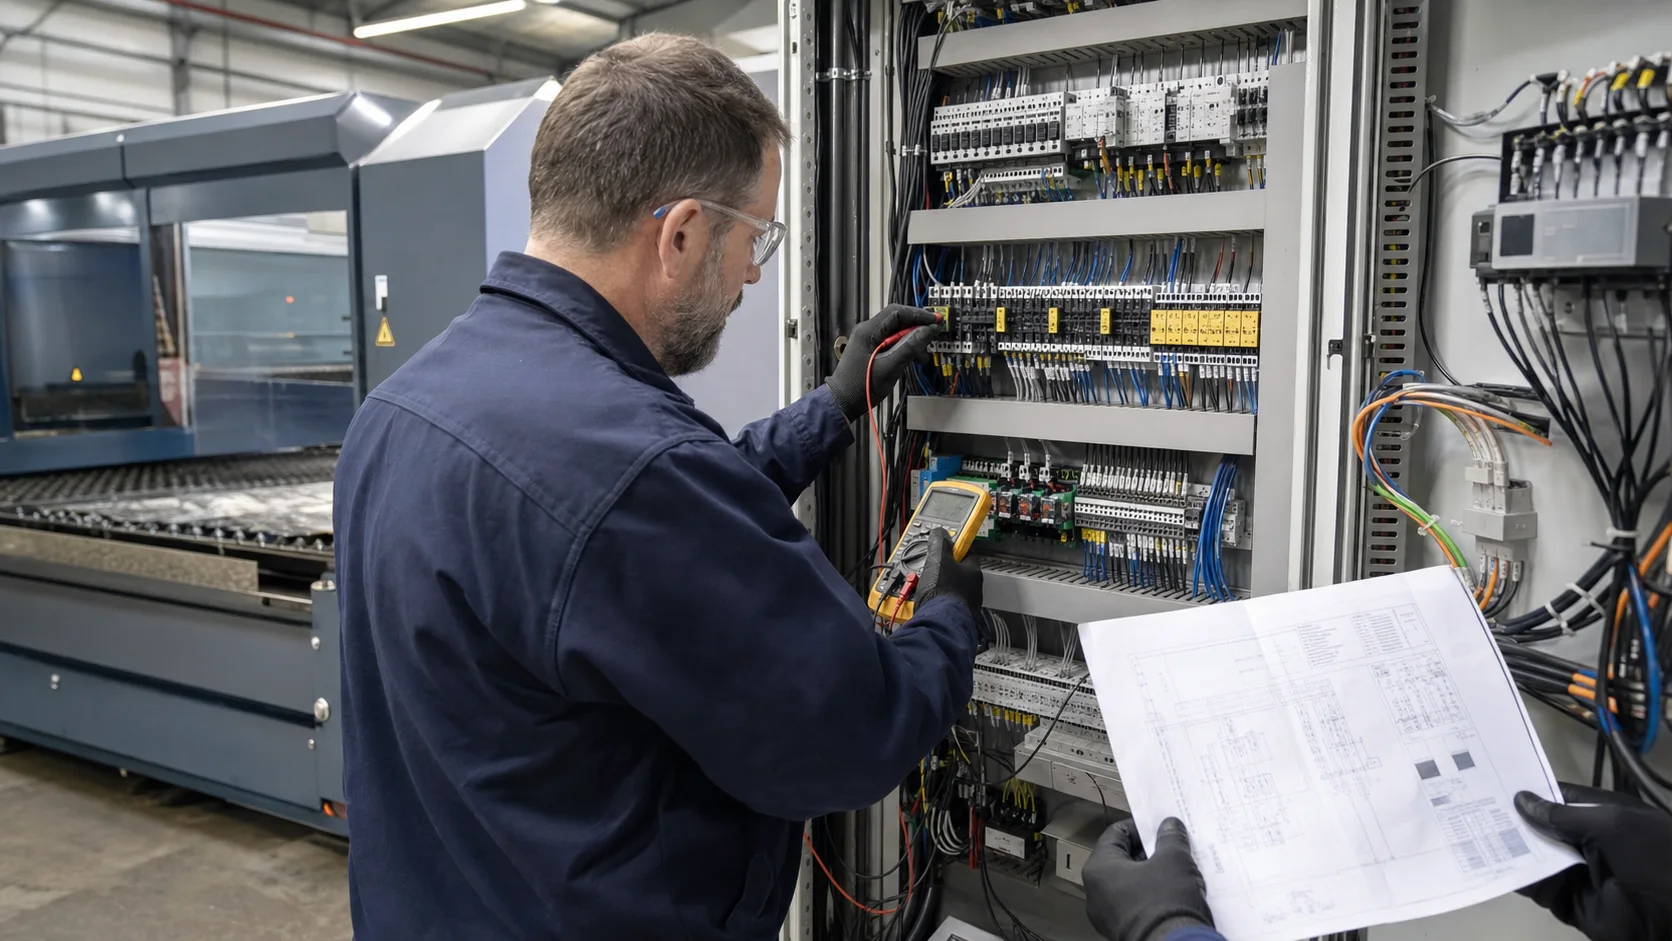
- Reúna planos eléctricos, neumáticos, gas, refrigeración, extracción y seguridad; marque cambios sin documentar.
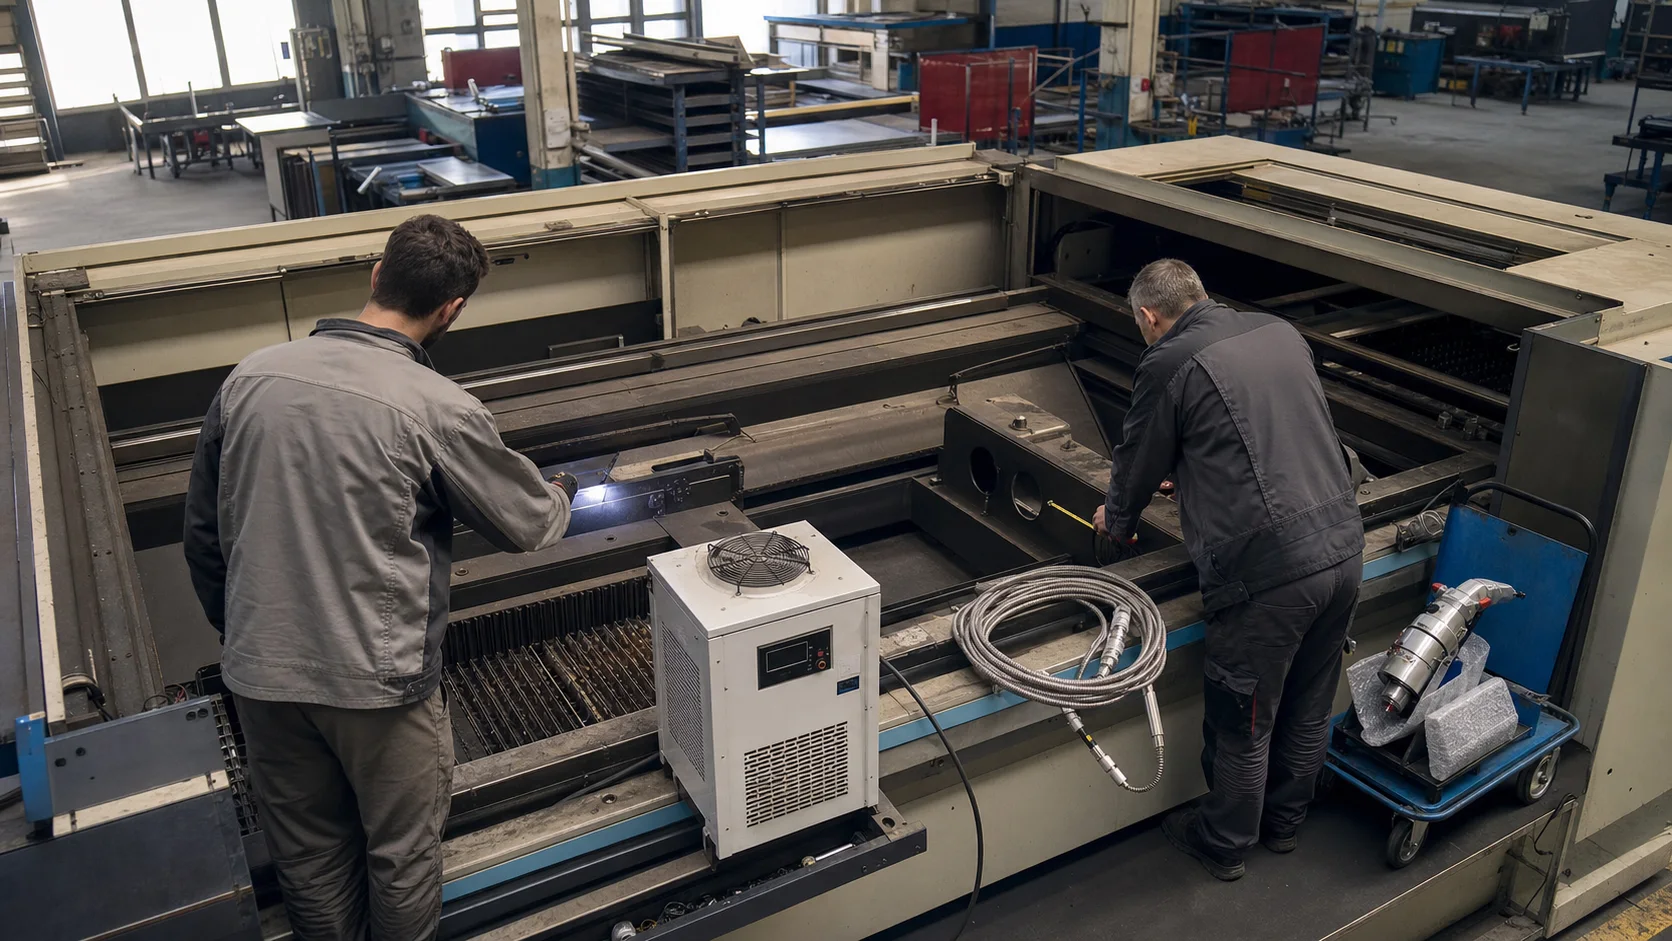
- Mida precisión mecánica, holgura, escuadra del pórtico, mesa y rendimiento de ejes antes de aumentar velocidad o potencia.
- Defina materiales, espesores, gases, producción diaria, límites de calidad y potencia objetivo.
Hardware y alcance de integración
- Recree movimiento, altura, modulación, gas proporcional y mesa con interfaces verificadas.
- PC industrial o consola, control y software con licencia como conjunto compatible.
- Interfaces servo/encoder, acopladores de bus, E/S remotas, relés de seguridad y aislamiento.
- Control capacitivo de altura, señales de cabezal, modulación láser, válvulas, chiller y extracción.
- Bornes numerados, blindaje, tierra, E/S de reserva y acceso de servicio documentados.
Flujo de implementación
- 01
Definir la decisión: Registre modelo, número de serie, año, área de trabajo y automatización.
- 02
Registrar la línea base de la máquina: Migre un CNC láser Fagor documentando ejes, servos, encoders, EtherCAT/E/S, GAP, PWM, gas y operación antes de sustituir el control.
- 03
Cerrar la arquitectura de integración: Recree movimiento, altura, modulación, gas proporcional y mesa con interfaces verificadas.
- 04
Preparar la parada: Emita arquitectura, matriz de E/S, lista de materiales, riesgos, retorno y calendario de parada.
- 05
Poner en marcha por etapas controladas: Un Fagor moderno puede usar EtherCAT; eso no garantiza soporte de servos o E/S. Ponga ejes en marcha a baja velocidad, ajuste error y altura, valide gas y láser, y cree tablas progresivamente.
- 06
Demostrar la aceptación productiva: Verifique GAP, PWM/potencia, gas proporcional, dinámica y recuperación de fallos de perforación.
Notas de ingeniería detalladas
Límite de la decisión
Registre qué funciones pertenecen al CNC Fagor, PLC o periféricos. Ese límite es esencial al migrar gas proporcional, altura GAP y modulación láser.
Activos reutilizables y límites de integración
Evalúe por separado bastidor, pórtico, guías, accionamientos, extracción, gas y automatización. Que un componente funcione no demuestra que sea compatible con una mayor aceleración, un lazo de control diferente o una mayor potencia láser.
Evidencia de interfaces
Identifique control, PC industrial, servos, encoders, bus de campo, E/S remotas y control de altura. PC industrial o consola, control y software con licencia como conjunto compatible.
Caso de seguridad
Trace paros, puertas, cortinas, habilitación láser, presión, caudal, extracción y frenos. Defina la respuesta segura y registre la prueba final.
Puesta en marcha controlada
Verifique distribución y tierra, luego E/S, bus, sentido de ejes, límites, origen, movimiento lento, ajuste, altura, gas, habilitación láser y corte.
Prueba de producción
Use materiales y espesores habituales. Registre boquilla, foco, gas, potencia, velocidad, perforación e inspección y repita en más de una chapa.
Entrega y soporte
Forme a operación y mantenimiento en copias, alarmas, diagnóstico y sustitución segura. Guarde planos e imagen final en dos ubicaciones controladas.
Riesgos y limitaciones
- Un Fagor moderno puede usar EtherCAT; eso no garantiza soporte de servos o E/S.
- Un control nuevo no corrige guías gastadas, holgura, deformación o una mesa inestable.
- Interbloqueos anulados o mal mapeados crean riesgos inaceptables.
- Licencias, firmware, servos o lógica OEM no verificados pueden prolongar la parada.
Criterios de aceptación
- Verifique GAP, PWM/potencia, gas proporcional, dinámica y recuperación de fallos de perforación.
- Paros, puertas, cortinas, presión, refrigeración y extracción detienen movimiento o emisión según diseño.
- Recorrido, origen, límites, error, repetibilidad y contorno cumplen la base acordada.
- Las probetas cubren materiales y espesores reales, agujeros, esquinas, corte común y perforación.
- Copias, planos, parámetros, licencias, repuestos, formación y entrega de mantenimiento están completos.
Guía de modernización Fagor a control CypCut
¿EtherCAT hace la migración directa?
No; perfiles, seguridad, PDO, timing, lógica OEM y soporte deben verificarse.
¿Qué funciones CNC Fagor deben separarse de las E/S de proceso láser?
Separe interpolación, origen y límites de altura capacitiva, PWM/potencia, gas proporcional y permiso láser. Documente sus interfaces.
¿Pueden usarse los accionamientos y resolución de encoder existentes con CypCut?
Verifique mando, formato y resolución del encoder, escala, firmware y ajuste frente al control elegido. Conservarlos depende de la inspección, no de la marca.
¿Cómo poner en marcha altura capacitiva sin ocultar fallos CNC?
Valide primero ejes y señales sin emisión. Después siga la calibración de altura aprobada y compruebe repetibilidad antes de perforación y contornos controlados.
¿Se puede seleccionar el hardware solo con fotos?
No. También se necesitan planos, datos de control y servos, mediciones de E/S, lógica de seguridad y revisión mecánica.
¿Cómo se controla el tiempo de parada?
La ingeniería, preparación del armario, software y plan de aceptación se completan antes de parar, con margen para cableado no documentado o fallos de componentes antiguos.
Guías técnicas relacionadas
Referencias técnicas oficiales
Los nombres indican familias de producto, no compatibilidad garantizada. La selección final de software, control y licencia requiere inspección de la máquina.